И в честь дня работника электронной промышленности покажу, как pick-and-place станочек под управлением OpenPnP с раскрашенными под хохлому электромеханическими питателями собирает платы этих же питателей (промышленность группы А, производство средств производства, а не фигня какая).
Метка: очумелые ручки
И еще про инновационную лабораторию
Немножко меня эта тема триггернула, так что продолжу :) В комментариях телеги написали, что оснащение лабы отличное, человеку понадобилось плату изготовить — и он принес герберы на флешке, за полчаса плату отфрезеровал и тут же запаял! Что же, разберем подробно возможности того оборудования, что мы видим на снимках.
Но для начала — маленькое лирическое отступление. Практически всегда, если оснащение такой мастерской выбирают люди, от тематики далекие, оно делится на две категории. Первая — «дорого-богато», и к ней в этой мастерской относятся, например, металлообрабатывающие станки марки Optimum. Бренд, разумеется, псевдонемецкий, на самом деле они полностью аналогичны китайской продукции, продающейся под десятками брендов — от чисто алиэкспрессовских Weisan, Numobams и Fusikaya до имеющих какое-то представительство в РФ марок вроде Корвет или Metalmaster. На форуме Chipmaker даже есть списочек «близнецов» в разделе «Китайские хоббийные станки«. Optimum, правда, на этом форуме не обсуждают — угадаете, почему? Но про металлообработку поговорим при случае как-нибудь в другой раз, сегодня — про электронику.
Пример бессмысленно дорогого оборудования в этой категории — это как раз станок для фрезеровки печатных плат, LPKF Protomat, в 2019 году стоивший около 1,5 миллионов рублей. «Коммерсанты», считающие деньги, подобным оборудованием пользуются редко — а вот в вузах, ЦМИТах, «Кванториумах», всяких конторах, кормившихся вокруг WorldSkills этот станочек был безусловным хитом (нет-нет, никакой коррупционной составляющей). Чисто для понимания порядка величин — даже в считающемся недешевым «Резоните» небольшой заказ на производство однослойной печатной платы без маски обойдется в сумму около 1500 рублей (причем большую часть стоимости будет составлять «подготовка производства»). Что лучше, один Protomat или 1000 заказов в Резоните? Будучи руководителем небольшой фирмы, разрабатывавшей всякую электронику, Олег Артамонов писал на Хабре:
На данный момент лично у меня там 177 выполненных заказов и один — в процессе. Минимальная партия из того, что мы там заказывали, составляла 1 штуку, максимальная — несколько тысяч штук.
Думается мне, что «Резонит» мог бы спокойно продавать абонементы на изготовление плат по цене Protomat’а, или провести акцию «Разбей Protomat кувалдой и получи пожизненную скидку!», и даже не обеднеть! :) А статью Олега прочитайте, потому что дальше ее немножко дополню.
Но сначала — про вторую категорию оборудования, «говно на сдачу». Что мы видим на фотографии ниже?
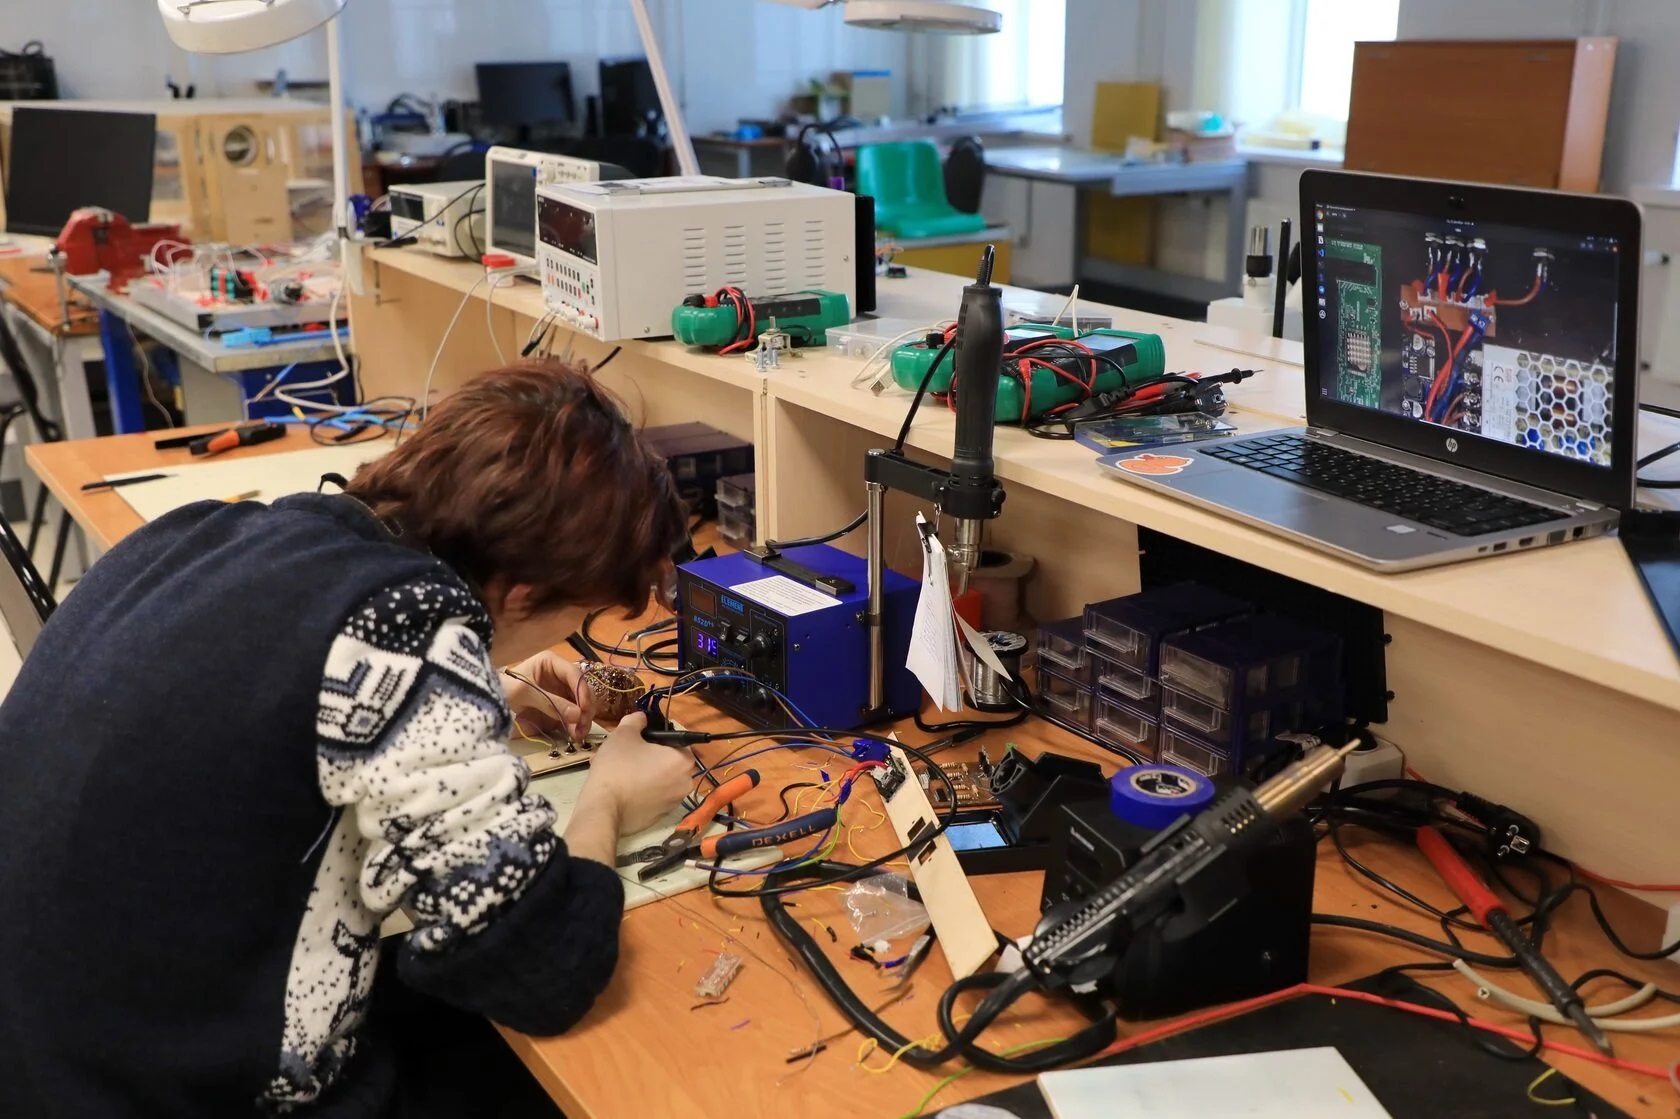
Молодой человек паяет на обычном «столе для персонала» (ESD вышло из чата, хоть на других фото и видно браслетики, купленные в рамках карго-культа), вместо хотя бы силиконового коврика с алишечки на столе в качестве негорючего материала лежит кафельная плитка (надеюсь, не оторванная от стены в ближайшем сортире). Паяльная станция — самый дешевый Element, со всем известными недостатками. Паяет чувак, разумеется, так, как это было описано в книжке для страдающих от дефицита советских радиолюбителей, тыкая паяльником в кусок вонючей канифоли и таская припой на жале. Открою секрет — уже более 80 лет используется припой с трубкой флюса внутри:
Его на жале паяльника таскать не надо и даже вредно, флюс от этого просто выгорает. Термоусадку, кстати, тоже не завезли, вместо этого — плохо накрученная синяя изолента. Дополнительное освещение и лупа установлены так, что пользоваться ими просто неудобно — поэтому «монтажник» сидит, скрючившись.
Ручной инструмент — разумеется, Dexell из ближайшей леруашки, зачем эти пассатижи на рабочем месте монтажника — хер знает, там нужны нормальные стриппер (Proskit 8PK-3001 или что-то типа того) и кримпер (тут сложнее, но какой-нибудь SN-58B с алиэкспресса закроет большую часть потребностей — большинство Molex, крупные JST, «Dupont» с некоторыми нюансами). Вытяжек на рабочих местах, конечно, тоже нет, даже «номинальных» китайских вентиляторов, потому что зачем?
В этой категории выбор оборудования и расходников полностью описывается «правилом сарая для велосипедов» из законов Паркинсона — выбор Protomat за много денег не обсуждается, а вот остальное — ну каждый же прекрасно понимает, что самый дешевый набор инструментов Dexell ничем не отличается от какой-нибудь Ombra или Jonnesway, а если нет разницы — зачем платить больше? Вот и выбирается оборудование «любительского» класса, причем даже нищебродско-любительского, более-менее продвинутый паяла взял бы, может быть, и станцию с картриджными жалами, и нормальный ручной инструмент, и даже термостойкий силиконовый коврик с алишечки. Кстати, и выбор «производственной» мебели подпадает ровно под это же правило — те же стулья взяты из самой-самой дешевой линейки, и при активной эксплуатации быстро разваливаются.
В итоге получаем «монтажный участок», прекрасно подходящий для пайки выводных компонентов, крупных разъемов и прочего подобного говна, мечту радиолюбителя-нищеброда, дополненную дорогим, но прикольным сверлильно-фрезерным станком по текстолиту. А вот чего не хватает точно — это оборудования «промежуточной» категории, которое дилер LPKF не предложит, а занимающийся закупками представитель вуза даже понятия не имеет, что такое есть.
Например, SMD-компоненты паяльником не паяют (с), но можно относительно недорого оснастить лабораторию режущим плоттером для изготовления трафаретов (пассивка вплоть до 0603 и микросхемы с шагом выводов до 0,5 мм получаются приемлемо), самым простеньким ручным принтером для паяльной пасты с алиэкспресса и «печкой» типа T-962 — такой комплект обойдется в сумму порядка 50 000 рублей (если брать за свои и экономить), или тысяч в 100 — если деньги можно тратить, особо не оглядываясь. Например, что-то подобное получилось у американцев в том же 2019 году — просто при комплектации лаборатории цель была не «освоить бюджет», а купить оборудование, подходящее для монтажа единичных, но «современных» устройств:
https://dl.acm.org/doi/abs/10.1145/3299874.3317968
Я исключая из рассмотрения предложенные на хабре варианты типа «купить электродуховку, ардуину и твердотельное реле» — они явно не найдут понимания у вузовской администрации (хотя можно пропихнуть в формате «студенческого проекта» в том же МИЭМе — что, правда, не снимает вопроса «кто будет отвечать, если ваша электродуховка загорится»). Но из «самостроя» — можно дополнить вышеозвученное совместимым с OpenPnP pick-and-place-автоматом, по сложности он не отличается от заебавших всех 3D-принтеров, но намного, намного полезнее! Можно обойтись и готовым чем-нибудь тысяч за 150 с алиэкспресса — но тогда в хороший студенческий проект превратится доведение этого полуфабриката до ума.
Кстати, раз уж вспомнили о пожарной безопасности. Есть еще одно занятное последствие решения «оборудуем лабу всяким говном за три копейки», применительно, например, к вот этому рабочему месту монтажника: похожая паяльная станция стоит от 5 тысяч рублей, остальные аксессуары — тоже копеечные, поэтому у других вузовских лабораторий появляются собственные неучтенные «наборы монтажника» (я в МИЭМе точно знаю два, старательно спрятанные от проверяющих) — просто потому, что никакой разницы нет, но в «инновационную мастерскую» бегать не надо. При этом пожарная безопасность выходит из чата — если в «централизованной» лаборатории еще можно проверить, что в конце дня все паяльники выключены, то в каком-нибудь закутке компьютерного класса забыть включенную паяльную станцию — элементарно!
新年快乐
Так проникся печальной судьбой несчастного одинокого китайца, что купил себе в сычевальню хотпотницу и праздную Китайский Новый Год, не отходя от станка Компаса, Candle и прочего grbl.

Разумеется, зарядил я ее буквально чем бог пошлет, а послал мне боженька примерно следующее:
— 50-граммовый пакетик смеси специй для Том-Яма;
— замороженных креветок (почистить, панцири кинуть в бульон, мясо варить или обжаривать);
— китайских пельменей (варить, жарить, без разницы);
— мираторговский «бекон из мраморной говядины» (сойдет за полагающуюся для хого тонко порезанную говядину);
— фрикадельки из индейки;
— крабовые палочки;
— грибы-вешенки;
— жгучий перец;
— цветную капусту;
— пшеничную лапшу.
На креветочных панцирях, части грибов, жгучем перце и смеси специй варится бульон, остальные ингридиенты, кроме лапши, в произвольном порядке обжариваются или отвариваются (берем небольшой кусочек палочками, на минуту суем в кипящий бульон — готово!). Под конец в остатках бульона (обратите внимание, что этот бульон впитал в себя самые-самые разнообразные вкусы) отваривается лапша — и этим ужин завершается.
Привет доценту Шестернинову из Ульяновска
Сложно найти более подходящую фамилию для автора методички про изготовление зубчатых колес — но он умудрился облажаться, написав такую формулу:
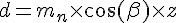
вместо правильной:

Если использовать правильный вариант — то в мучивших меня расчетах все хорошо, косинусы сократятся, и итоговая формула примет нужный вид.
Бомбануло
А еще, пока разбирался с формулами, почитал всякие «научные статьи» в исполнении «российских ученых» — и мне кажется, что у меня среди смехуечков написано примерно на порядок больше полезного, чем у целой толпы народа, включая доктора технических наук?
https://cyberleninka.ru/article/n/kinematika-chervyachnogo-zubofrezerovaniya/viewer
А давайте о чем-нибудь спрошу в день московской промышленности
Вот например таким вопросиком я озадачился (да-да, я все про зуборезные станки):

Вот есть у нас прямоугольный треугольник, известен угол  при вершине и противолежащий катет, который равен
 , а
 , в свою очередь, равняется
 ;
 , и
 уже известны (если что, то это соответственно модуль шестерни, угол наклона зубьев и их количество). Надо найти прилежащий катет
 — и все мои знания тригонометрии подсказывают, что для этого надо разделить длину противолежащего катета на
 . Выражаем тангенс через синус и косинус и получаем, что
 — а во всех книжках по зуборезному делу про квадрат косинуса в числителе забывают, считают, что
 , вот как тут написано справа от чертежа. Если — небольшой угол — то это более-менее простительно, в таком случае
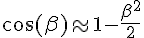 — можно считать достаточно близким к единице. Но с другой стороны — а почему в таком случае не заменить
 тупо на значение угла в радианах?
Ну и да, учитывая, что при подборе шестерен зуборезного станка стараются подобрать коэффициенты до четвертого знака после запятой — это все отдельно интересно.
Пацанский подгон электронной промышленности
Если вы думаете, что день работника электронной промышленности прошел мимо меня — вы ошибаетесь! В честь праздника отлаживал сегодня механику питателя для SMD-расстановщика (да, вот для этого мне и понадобились разнообразные шестерни). Разумеется, полностью оригинальной эту разработку назвать сложно — но я посмотрел на многочисленные варианты недорогих электрических питателей (Bing Feeder, Smart Feeder, T2 Feeder, LumenPNP, тысячи их) и понял, что их можно отнести к двум категориям:
— оверпрайснутое переусложненное говно;
— эконом-вариант с ФАТАЛЬНЫМИ НЕДОСТАТКАМИ.
Long story short, но я решился делать «свою» механику, и по первоначальным прикидкам, даже по цене оно может получиться вполне конкурентоспособным.

Собственно, «происхождение» из этой фоточки более-менее читается, пока что дальше небольшого реверс-инжиниринга я не ушел — но в целом оно уже работает, «мозги» приложатся потом (и тут есть пара оригинальных идей).
Самодельный зубофрезерный станок в действии
И как это обычно бывает — только после сборки этого станочка, скомпонованного «по мотивам» полноразмерных зубофрезерных станков, наткнулся на Jacobs Gear Hobbing Machine, которая, возможно, немного удачнее в плане жесткости конструкции.
Настольный зубофрезерный станок
Для начала — хочу поздравить всех причастных с днем машиностроителя (отмечается в последнее воскресенье сентября), а заодно — показать маленький, буквально настольный зуборезный станочек, который понадобился для одного из прожектов (а построив этот станок — могу гордо причислять себя к машиностроителям и накатить коньяка в этот торжественный день!). Зачем мне понадобились в большом количестве шестерни — может, покажу через недельку, а сегодня — начну с того, почему я решил соорудить такой станочек, и почему не обратиться к более традиционным методам получения компонентов для этого прожекта, вроде закупки на алиэкспрессе или озоне.
Итак, начнем с того, что мне понадобились косозубые шестерни с модулем 0,5, вроде бы понятными количеством зубьев и толщиной — ну а прочие параметры пока что не столь критичны. Возможно, будь дело где-то в Америке из воспоминаний Фейнмана, я бы просто взял каталог фирмы Boston Gear (в распространенном переводе «Вы, конечно, шутите, мистер Фейнман» его обозвали «Бостонским каталогом шестерен») и нашел бы там нужную деталь; если бы дело было в Германии, то наверное, стоило бы воспользоваться аналогичным каталогом Zahnradfabric Friedrichshafen — но, конечно, не уверен, что это было бы достаточно дешево. А какие опции доступны «микропроизводству» в Москве в 2025 году? Конечно, можно купить какие-то компоненты на Алиэкспрессе — и для некоторых типов шестерней это самый понятный вариант. Да, если речь идет о сотнях-тысячах деталей, придется подумать о вариантах доставки из Китая — но это будет работать только в случае, если эти детали достаточно «стандартные» (всякие компоненты для тех же 3D-принтеров или хоббийных станков, например). Прямозубые шестерни для игрушек с тем же модулем стоят копейки — можно даже купить в Чип-и-Дипе набор игрушечных шестерен, и может быть, если бы мне подходили стандартные шестерни из этого набора, это было бы даже экономически оправдано в варианте «покупаем набор и 90% из него выкидываем» — но мне понадобились более сложные, косозубые. Их, к сожалению, не получится сделать на термопластавтомате (а я даже приценивался к мини-ТПА, это внезапно не так дорого) — так что пришлось смотреть на другие, более традиционные методы изготовления зубчатых колес.
Чаще всего в этом контексте упоминают нарезание зубчатых колес модульной фрезой на фрезерном станке с делительной головкой, или что-то аналогичное — метод простой, не требующий специального оборудования, подходящий, к примеру, для ремонтных работ — сделать на универсальном станке в одном экземпляре шестерню взамен сломанной — и абсолютно не подходящий для более-менее серийного изготовления, даже если оснастить станок какой-то системой ЧПУ. Если же нужно делать шестерни хоть какой-то серией — то единственно оправданным методом становится зубофрезеровка, и на первый взгляд, это сложно и дорого. «Взрослый» зуборезный станок, какой-нибудь 5К32 — это дура в две тонны весом, расчитанная на нарезку здоровенных крупномодульных колес. Можно, конечно, обратиться и к  bougaev, у которого в мастерской есть аж настоящий Pfauter — но что-то мне подсказывает, что партия шестерен фирмы «жадинка Михалыч» выйдет буквально золотой :) Впрочем, на другом «полюсе» есть нищебродские методы, наподобие нарезания червячных эрзац-передач метчиком с крупным шагом — о которых даже пишут на Hackaday!
Что же лежит между этим нищебродством и использованием «настоящих» зуборезных станков? Дело в том, что запатентованный герром Пфаутером в 1897 году метод нарезания зубчатых колес с помощью червячных фрез довольно сложен, требует согласованного вращения фрезы и заготовки, и сложной настройки передач зубофрезерного станка — у которого есть аж две гитары — соло и бас вращения заготовки и подачи фрезы, а для нарезания косозубых шестерен добавляется еще и дифференциал с еще одной гитарой. Если добавить еще и ударные инструменты (без кувалды и зубила ты не слесарь, а мудила) — можно играть heavy metal! Какой-нибудь «справочник зубореза» состоит в основном из таблиц настройки этих гитар — которые еще и здорово отличаются у разных станков!
Я не зря вспомнил Фейнмана — потому что задачей получения заданного передаточного отношения с помощью подбора шестерен он в своих мемуарах и занимался. Но сейчас у нас не 1941 год, и даже токари-любители-ардуинщики придумали «электронную гитару» — несложный проект, позволяющий с помощью сравнительно недорогих компонентов получить любой коэффициент деления в широких пределах. В общем, дальнейшая идея почти очевидна — соорудить действующий макет зуборезного станка, использовав вместо механических передач «электронные». Может быть, так сработало место расположения моей мастерской, в районе остатков завода «Фрезер», может, дотянулись какие-то флюиды от Станкиновского учебного корпуса неподалеку — но мне это показалось достаточно заслуживающим внимания.
Мелкомодульную червячную фрезу по ГОСТ 10331-81 удалось недорого найти на Озоне, а остальные компоненты станка — «общего назначения» — алюминиевый профиль, Hiwin-овские направляющие, энкодер, шаговые двигатели — в общем, ничего редкого и дефицитного. Изготавливать пришлось лишь несколько пластин из капролона (для этого использовал макет фрезерного станка под названием CNC 3018) и вал для фрезы, но при наличии токарного станка последняя задача несложная, даже если учитывать то, что точил хоть какую-то деталь я в первый раз (но резьбовую пластинку все же сломал дважды). А, ну еще и надо токарить всякие оправки для закрепления заготовок — но это даже особо внимания не заслуживает.

Компоновка станка — «по мотивам» настоящих, «взрослых» зубофрезерных станков. Справа — неподвижная стойка, по ней в вертикальном направлении ездит установленная на поворотном столе ось фрезы. Стойка слева, с приводом заготовки в трехкулачковом патроне, подвижная, может двигаться вперед-назад. Возможно, я где-то немного прогадал с размерами — но сейчас сюда влезают заготовки радиусом до 40 мм, мне это «за глаза», возможная высота заготовки — тоже порядка нескольких сантиметров, если буду обрабатывать по много одинаковых колес «пакетом» — пригодится.
«Электронная гитара» на Arduino — проект прикольный, я частично подсмотрел там работу с шаговиками и энкодером — но потом все равно все переделал, конечно же :) Как это выглядит? На вал шпинделя (или, в нашем случае, червячной фрезы) ставится энкодер, выдающий, стандартно, 600 импульсов на оборот. Все же зависящие от количества оборотов шестерни передачи оснащаются шаговыми двигателями со стандартными, знакомыми многим по 3D-принтерам, драйверами, у меня завалялось несколько A4988 и TMC2208 (опять же, в виде готовых модулей для тех же 3D-принтеров). В режиме «микрошага» x16 для полного оборота шагового двигателя необходимо выдать 16*200=3200 импульсов, да еще и привод заготовки оснащен редуктором 1:4. В прошивке «электронной гитары» для этого вычисляется целая и дробная часть коэффициента деления — скажем, если мы будем резать шестерню на 127 зубьев (специально подобрал не очень хорошее число — но такие шестерни иногда нужны), то надо сделать один оборот заготовки на 127 оборотов фрезы. Соответственно, 76 200 импульсов энкодера будут соответствовать 12 800 импульсам, которые надо выдать на шаговый двигатель. Делим, и получаем, что коэффициент деления нашей «электронной гитары» должен составлять 5,953125. В ардуиновской прошивке с Chipmaker для такого дробного деления заводятся две переменных, Ks_divisor, с целой частью коэффициента деления, и Km_divisor, с дробной — давайте я приведу здесь максимально упрощенный код, без учета направления вращения вала (можете найти подобное в обработчике прерывания от энкодера):
int Ks_divisor = 5;
int Km_divisor = 9531;
int Ks_counter = 0;
int Km_counter = 0;
void isr(void){
    Ks_counter++;
    if(Ks_counter > Ks_divisor){
        step();
        Km_counter += Km_divisor;
        if(Km_counter > Km_divisor) {
            Km_counter -= 10000;
            Ks_counter = 0;
        } else {
            Ks_counter = 1;
        }
    }
}
В общем, можно понять, что автор ардуиновской прошивки пытается с помощью целочисленных переменных имитировать вычисления с точность 1/10000 (или 4 знака после десятичной запятой). Метод, может, и работающий, но имеющий очевидный недостаток — вы видите в этой программе число 5,953125, полученное в ходе расчетов? Дробную часть пришлось округлить, и это не очень хорошо — при большом количестве оборотов, то есть медленной и печальной, с подачей 0,1 мм на оборот, обработке даже не очень длинной заготовки — скажем, длиной 10 мм — ваша заготовка сделает 100 оборотов, фреза — 12700, ошибка на один шаг уже вылезет. Может, это и немного — но учитывая жесткость станка, точнее, ее отсутствие, вытекающие отсюда небольшие подачи и такой же небольшой съем материала — накапливающаяся ошибка становится проблемой.
Увеличивать разрядность в расчетах можно (хотя на Ардуине это проблема), но давайте посмотрим на задачу с другой стороны. Нам надо на каждые 76 200 шагов по одной «координате» равномерно сделать 12 800 шагов по другой. Классический алгоритм для этого был предложен Брезенхемом из IBM в 1962 году (да, все хорошее в программировании было придумано либо IBM в 60-х, либо DEC в 70-х) — и в аналогично упрощенном виде целочисленный алгоритм Брезенхема будет выглядеть так:
int dx = 76200;
int dy = 12800;
int err = 0;
void isr(void){
    err += dy;
    if(2*err > dx){
        step();
        err -= dx;
    }
}
Конечно, переменнные dx и dy можно и даже, наверное, нужно сократить на общий множитель (заодно вычисления будут умещаться в меньшую разрядность, полезно, если у вас 16-битный int на AtMega), а умножение на 2, если вы не доверяете оптимизации компилятора, заменить битовым сдвигом — но в целом тут и вычисления проще, и, что важно, ошибка не превышает 1/2 шага и не накапливается. Таким же образом можно получить и любые коэффициенты деления, выражающиеся простыми несократимыми дробями — полезно, если вам надо заменить настоящую чугунную гитару.
Разумеется, все «наработки» по этому станочку (чертежи деталей и исходники софта) я выложу на какой-нибудь гитхаб — а может, и даже на его российский клон. Пока еще не все идеально работает, нужна, очевидно, некоторая наладка механики, надо все-таки поставить отдельный двигатель, а не изгаляться с шуруповертом — но сама идея, кажется, вполне себе жизнеспособна. Во всяком случае, заготовки из капролона станочек режет довольно бодро, есть мнение, что и с латунью сможет справиться.
UPD Латунь («сыпучку», ЛС59-1) станочек вполне успешно обрабатывает с вертикальной подачей 0,3 мм/оборот.
Если вы думаете, что я шутил…
Читаю в телеграме один женский канальчик про электронику и около (не этот), и там есть «нерегулярная рубрика» «Что я сломала и что проебала». Мне вести такую рубрику лень — но вот не могу не поделиться сгоревшим LDO на очередной Nucleo:
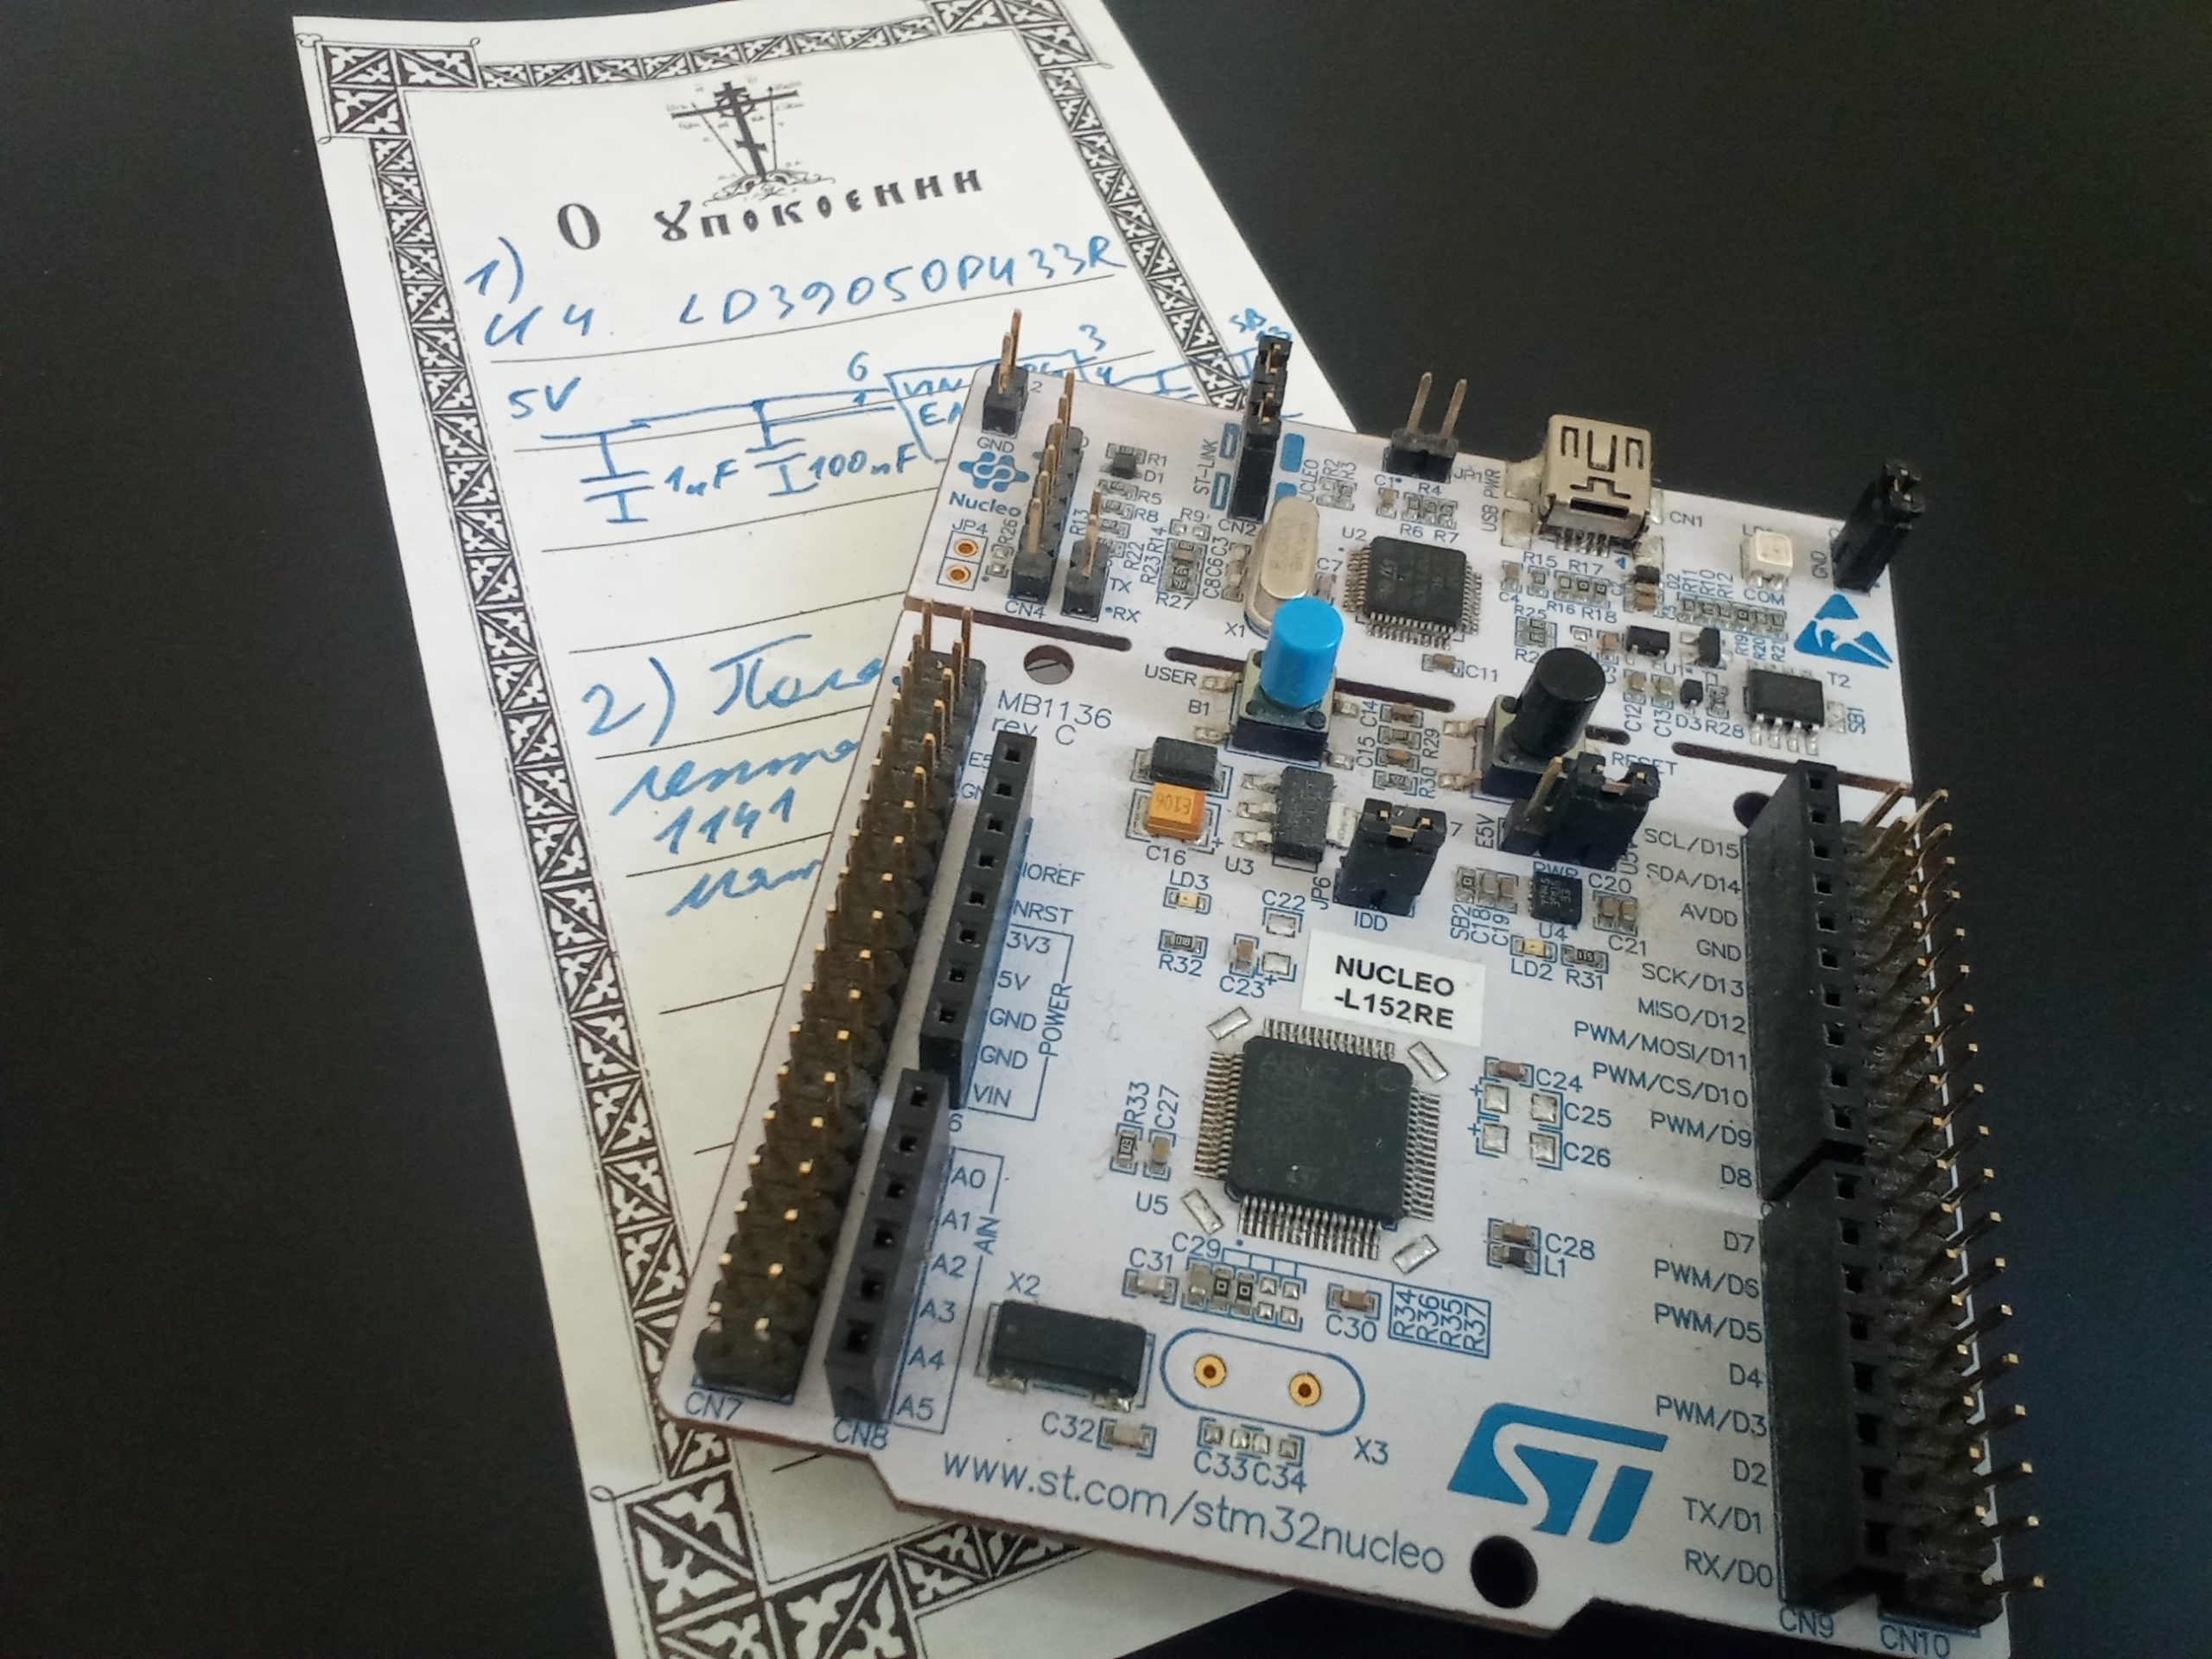
Очень удобно на таких бумажках вести «список покупок» взамен сломанных и проебанных деталей и инструмента! А если вы думали, что я шутил — то я не шучу, у меня и чувства юмора нет.
Мне никогда не стать таким же крутым, как он
Буквально «случился мем».


Какой ты метал(л)ист
Экспресс-тест — наберите в поисковике «электронная гитара на ардуино» :)
Men really live like this and see no problem
Про идеи из твиттера
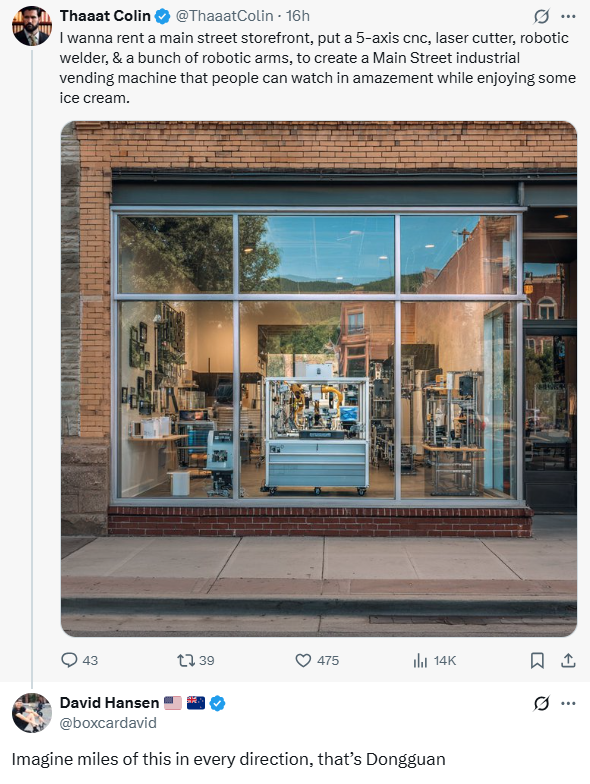
После просмотра на Авито и Циане разделов с «помещениями свободного назначения» (возникла мыслишка о небольшой, квадратов на 30-40 мастерской :) ) мысль из твиттера кажется даже не настолько дикой.
Пара заметочек про OpenPnP
Держатель для сопел Juki, который охуевшие канадцы продают за 50 баксов, а китайцы на алишечке — за 15, можно сделать самостоятельно за 5 минут — берем капролоновый пруток диаметром 10 мм, отрезаем заготовку нужной длины, сверлим сквозное отверстие сверлом на 4,5 мм (посадка на вал шагового двигателя будет прямо плотненькой, но в принципе так и надо), а потом — рассверливаем его вот такой зенковкой (слово «зенкер» на Озоне — неправильное) на нужную глубину. В идеале делать все на токарном станке, но и любая сверлилка подойдет, и даже прямые нетрясущиеся руки.
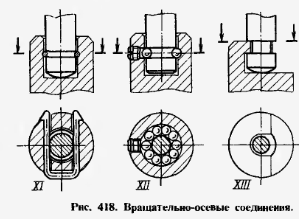
Заодно полистал книжку П. И. Орлова «Основы конструирования» и подсмотрел там идею, как сделать такой держатель лучше, надо будет попробовать. Ну и картинку прицеплю, чтобы совсем весело было.
Играю во фрезеровщика
Решил немного «оживить» один старый прожект, и в процессе поисков подручных материалов набрел на композитные алюминиевые панели — или «алюкобонд», по названию одной из торговых марок. Вообще это материал для фасадных панелей, но в этом вашем DIY он как-то недооценен, а зря!
Оказывается, он прекрасно обрабатывается на игрушечном макете ЧПУ-фрезера, который на китайских сайтах продается под названием CNC 3018. Из листа алюкобонда толщиной 3 мм можно вырезать «плоские» детали — раз мы говорим про CNC 3018, то на Озоне сравнительно недорого можно купить нарезанные в формат А4 листы (здесь будут ссылки на озон, раз уж пользуюсь им), они как раз подходят по размеру на «стол» станочка (ясное дело, что надо проложить между столом и обрабатываемым материалом лист фанеры, точнее — «жертвенный стол»). Для фрезеровки границ детали я использую вот такую фрезу (но тут ничего необычного):
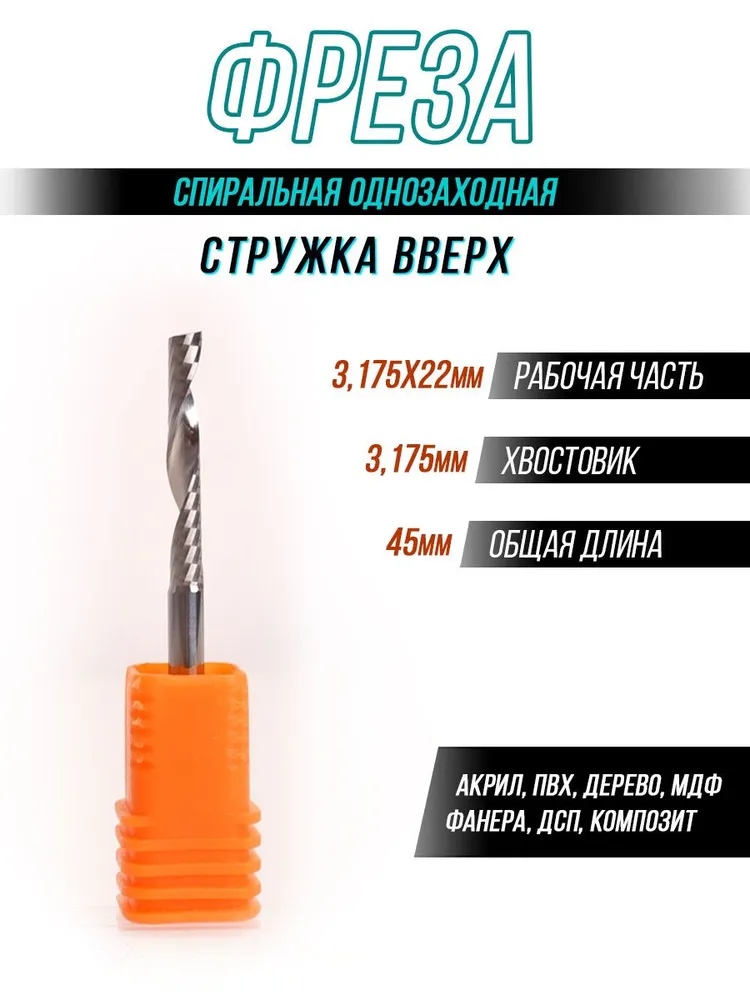
Настройки станка — 10000 оборотов шпинделя в минуту, скорость горизонтальной подачи 500 мм/мин, скорость врезания 50 мм/мин, заглубление я ставил 0,3 мм — возможно, можно и больше.
Но плоские детали — это не так прикольно, в конце концов, можно взять для этого дела и фанеру — но у алюкобонда есть еще одно прекрасное свойство — его можно гнуть по пазам, которые резутся специальной фрезой с хитрым углом при вершине, вот такой:
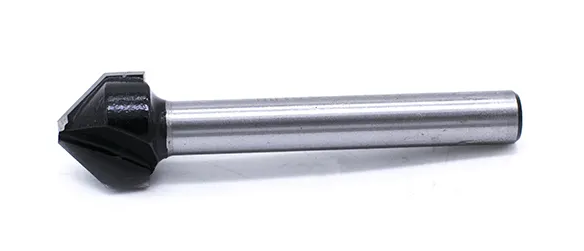
Если такой фрезой прорезать материал так, чтобы осталось немного «снизу» — то по линии выреза его можно согнуть примерно на 90 градусов, жесткости «лицевого» листа алюминия хватает, чтобы угол держался даже на довольно больших панелях. Обороты и подачи я использую те же, что и в первом случае. Резать нужно так, чтобы для сгиба оставалось примерно 0,6-0,8 мм, т. е. лист алюминия и тонкий слой «приваренного» к нему пластика.
Процесс фрезеровки выглядит как-то так:
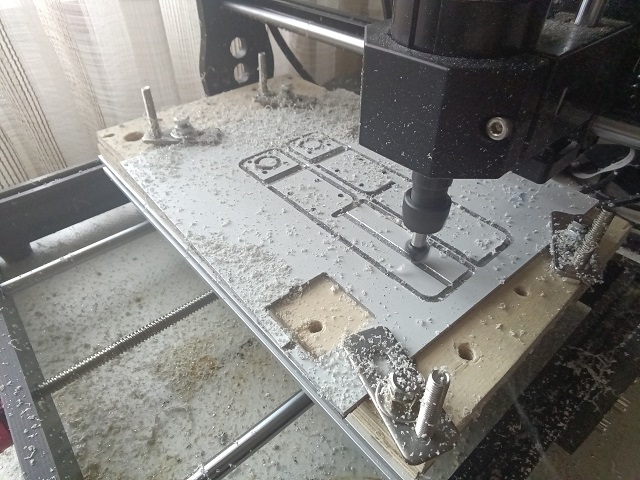
— и получаются вот примерно такие детали:

От бачиш, яка тугенька!
Стиралка (БошЪ сильно не новый неизвестной модели, по надписям на передней панели гуглятся похожие, но немного не такие) начала весело скакать при отжиме, насмотрелся роликов в интернетах, решил, что отъебнули амортизаторы бака и решил поменять, благо в тех же роликах это делалось легко и ненапряжно. Ага, хуй! Начнем с того, что вариантов замены амортизатора есть два — либо аморты меняются целиком, либо меняется только шток и его накладки, а коробчатый корпус остается старый — называется это «ремкомплектом«. При замене по первому варианту надо высверливать верхнее крепление амортизатора к баку, штатно оно неразборное, нужны прямые недрожащие руки, шуруповерт, сверло на 13,2 (sic!), поэтому решил ограничиться только ремкомплектом — благо в роликах это выглядело несложно.
Начну с того, что все ролики показывают в деталях замену только одного, левого амортизатора — потому что точно напротив правого стоит сливной насос, и для замены аморта с высверливанием крепления надо его снимать :) А с заменой ремкомплекта есть другой прикол — вытащить шток проще всего через низ машинки, только в большинстве случаев показывают машинки «попроще», у которых нет «защиты от протечки», в бошевском исполнении это жестяное дно, на котором стоит датчик протечки. В некоторых машинках оно крепится на болтах, то есть можно машинку завалить, дно снять и подобраться снизу (и про это тоже нашелся ролик на ютубе!); мне снова «повезло» и дно было приклепано. Высверливать заклепки долго и неинтересно, так что снова пришлось «изобретать».
В общем, отклоняя бак сильно в сторону, можно поменять штоки амортизаторов даже в таком неприкольном случае — но делается это долго, в неудобной позе, вслепую и на ощупь. Зато когда оба амортизатора все же вставил — не удержался от комментария «От бачиш, яка тугенька!»
PS В очередной раз напомню, что Босх, который рисовал всяких уродцев, пишется Bosch, и это неспроста!
Лучший друг летчика Ли Си Цына
В очередной раз издеваюсь над принтером-старичком Canon LBP-800, в этот раз переделываю его в Hewlett-Packard LaserJet 1100; метод тот же — замена платы форматтера (ну и плюс надо добавить к переходнику USB-LPT редкий разъем Micro Centronics-36). Разумеется, при этом нельзя пропустить известное «пасхальное яйцо» — надпись в память о некоем Ming Zen Kuo.

А что, если настоящая фамилия у чувака была Минченко, а вовсе не Ming Zen Kuo?
Про трафареты и Silhouette Portrait
Немного тут занялся нарезкой трафаретов для паяльной пасты на плоттере Silhouette Portrait, этап с экспортом DXF в штатную программу Silhouette Studio прошел быстро и мне не понравился — так как Silhouette Studio понимает в этом формате только полилинии, экспорт из «обычных» CAD’ов для электроники оказался слегка неприспособлен для этого, приходилось дополнительно редактировать эти файлы — так что я быстренько перешел к применению gerber2graphtec:
https://github.com/pmonta/gerber2graphtec
Собственно, это уже давно не новость, самой утилите уже 12 лет, упоминаниям в рунете — не меньше 7, более того, даже в ACM про организацию кустарной мастерской с такой хренью писали. Естественно, держать хотя бы и виртуалку с линуксом для этой задачи мне показалось лишним, поэтому я творчески совместил руководства по применению скрипта gerber2graphtec в WSL — с выводом в файл, и запуск file2graphtec уже в Windows (к сожалению, WSL не видит подключенные по USB устройства). Один из необходимых на этом пути шагов — это замена драйверов с помощью известной утилиты Zadig — ну и в принципе оно работало, пока я не подумал — а ведь устройство endpoint’ов у плоттера — почти такое же, как и у USB-CDC, то бишь виртуального COM-порта! А почему бы не поставить этот драйвер с помощью Zadig принудительно?
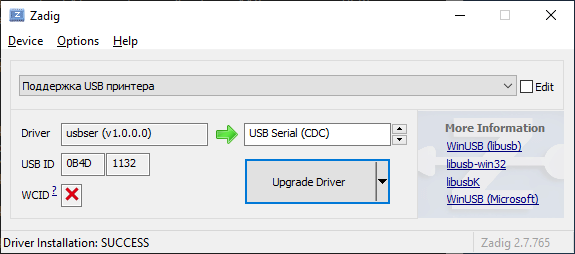
И что самое интересное — оно заработало! После такой замены плоттер распознается в Windows, как «еще один» COM-порт, и при этом его можно использовать в WSL «штатными средствами», как устройство с именем /dev/ttySn, где n — номер COM-порта.
В итоге стало возможно прямиком из WSL запускать команды вроде
./gerber2graphtec --media_size 8.5,11 --offset 0.5,0.5 file.gbr > /dev/ttyS5
а с заранее подготовленным файлом с graphtec’овскими командами — использовать банальный cat вместо «отдельного» file2graphtec.
PS Понадобилось внести еще пару изменений в gerber2graphtec — но пока не могу понять, с чем они на самом деле связаны.
Кошмар монтажника
В одном устройстве (ну вы уже знаете, в каком) одновременно используются контроллер PoE TPS2376 и операционный усилитель OPA2376. Найдите 10 отличий, а также — что не даст монтажнику перепутать такие разные чипы (картинки кликабельны)?


PS Всерьез подумываю о том, чтобы поставить где-то в схеме 1-wire EEPROM в корпусе SOT-323, подписать в шелкографии Q1488, а дорожку от неиспользуемого вывода задействовать в аналоговой части схемы, как паразитную емкость.